Плюсы и минусы литья алюминия под низким давлением
17.09.2026Литье под низким давлением – это метод, позволяющий получать отливки высокого качества из алюминия и других сплавов. При таком методе сплав наполняет форму под низким давлением газа в диапазоне от 0,2 до 0,8 бар.
Особенностью данной технологии является процесс заливки формы: необходимо контролировать плавное заполнение под воздействием постоянного подпора. Таким образом получаются качественные отливки, отличные эксплуатационные свойства которых позволяют их использовать в производстве деталей в аэрокосмической и других отраслях.
Компоненты установки
Рассмотрим некоторые важные компоненты устройства:
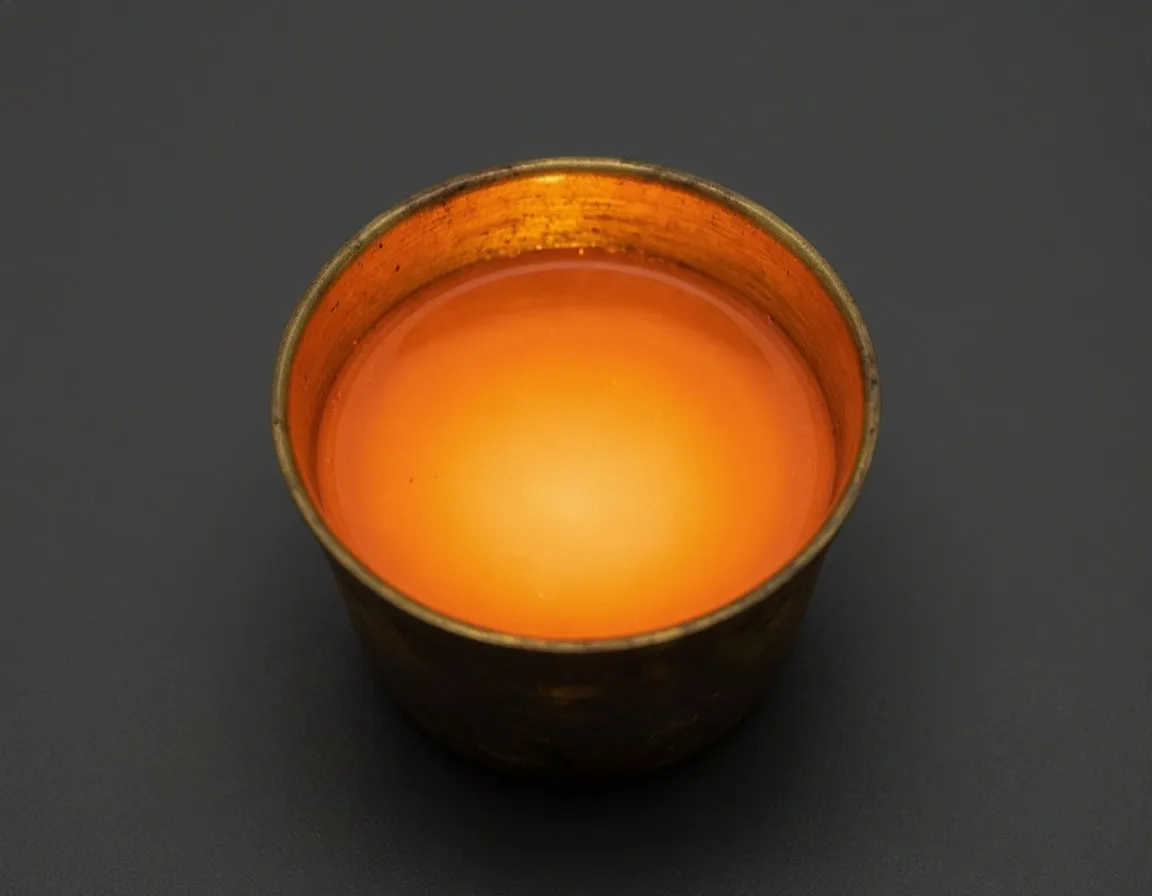
- Печь-тигель. Данный компонент поддерживает заданную температуру, позволяющую держать алюминий в расплавленном состоянии. Такая печь является герметичной, поскольку это создает избыточное давление газа.
- Выдвижная питающая труба. Она позволяет соединять полость формы и печь, в которой находится расплавленный металл. Чаще всего выполняется из жаропрочной стали и может быть как горизонтальной, так и вертикальной.
- Пресс-форма. Металлическая форма позволяет отлить изделие нужно формы, присоединяется к трубе.
- Система управления давлением. Контролирует подачу газа, имеет в своем устройстве необходимые механизмы для поддержания давления, что позволяет плавно заполнить формы.
Процесс литья поэтапно
На первом этапе происходит расплавка алюминиевого сплава до необходимой температуры в условиях обычной атмосферы.
Далее кокиль присоединяют к устройству, плотно прижимая к трубе.
После этого происходит изменение давления посредством открытия электромагнитного клапана. Подается инертный газ, который повышает давление.
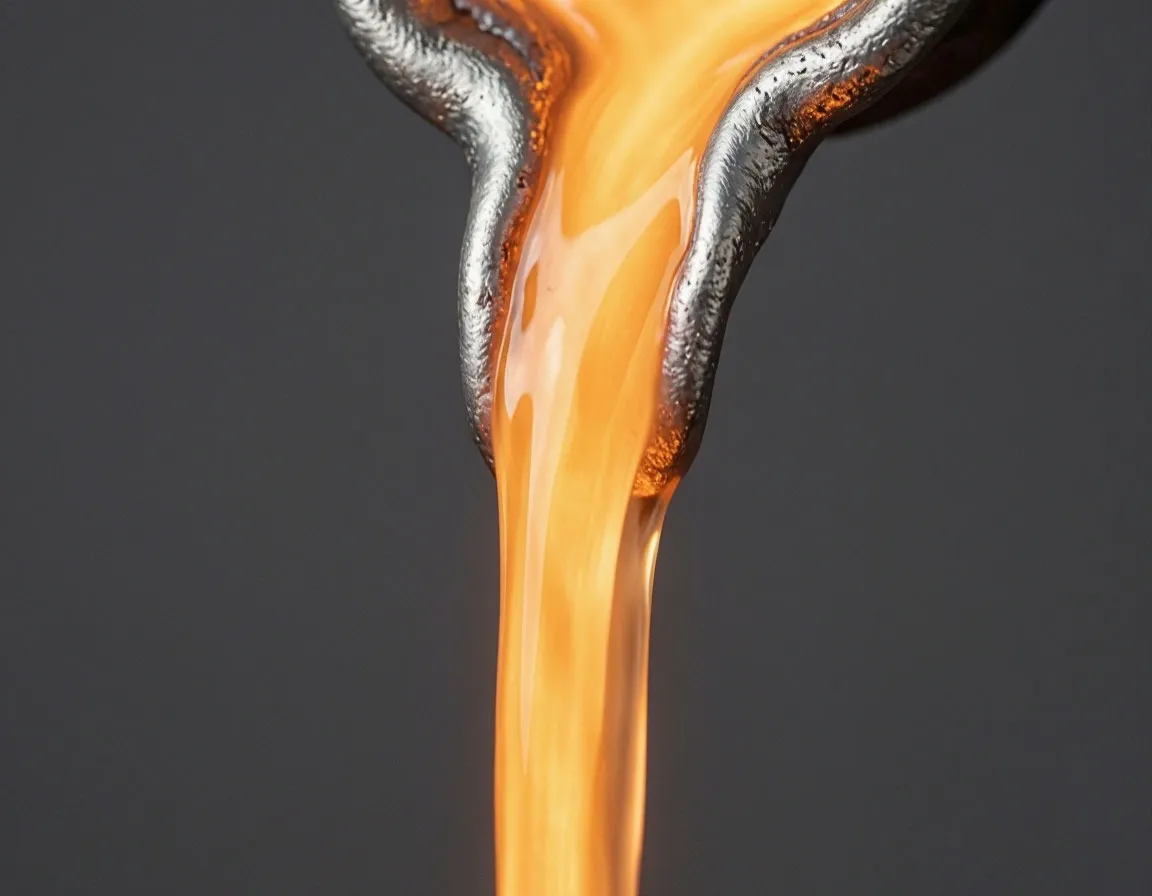
Давление позволяет поднять расплавленный металл по трубе в форму. Таким образом кокиль плавно заполняется снизу вверх, а воздух проходит через вентиляционные каналы.
Когда форма полностью заполнилась, давление будут поддерживать до тех пор, пока отливка не затвердеет.
После того, когда отливка полностью кристаллизировалась, происходит сбор давления до атмосферного, и в случае применения вертикальной трубы, металл внутри трубы стекает обратно в печь.
На последнем этапе раскрывают форму для извлечения отливки, после чего устройство очищается для последующих циклов.
Плюсы метода
- Отливки получаются очень плотными, вследствие избыточного давления газовые поры и усадочные раковины не образуются.
- Вследствие плавности заполнения кокиля образуется превосходное качество поверхности деталей, что минимизирует необходимость в дополнительной обработке.
- Метод позволяет обеспечить отливки с геометрией различной сложности. Помимо этого, минимальная толщина стенок может быть 2 мм, при этом изделие не потеряет свою прочность.
- Так как после кристаллизации отливки незатвердевший металл затекает обратно в тигель, процесс считается эффективным с низкими потерями материала.
- Детали получаются высоко герметичными, поэтому могут применяться в условиях работы под давлением жидкостей.
- Процесс считается воспроизводимым и автоматизированным.
Минусы метода
- Так как сплав плавится непосредственно в самом устройстве – в тигле – в случае необходимости смены сплава этот процесс может усложниться.
- Также недостатком может считаться ограниченность в весе и габаритах изделия. Так, возможная масса детали может достигать 20-50 кг, но в основном с помощью литья низкого давления производят детали в диапазоне от 1 до 20 кг.
- Первоначальные затраты на устройство литья низкого давления намного превышают стоимость обычного гравитационного литья.
- Устройство требует тщательный контроль температуры, содержания водорода. необходимо правильно и своевременно очищать поверхность формы, трубу и другие компоненты.
Сравнение с другими методами литья
| Параметр | Под низким давлением | Под высоким давлением | В кокиль под гравитацией | В песчаные формы |
|---|---|---|---|---|
| Давление | Низкое (в диапазоне 0.2-0.8 бар) | Очень высокое (100-1000+ бар) | Атмосферное (гравитация) | Атмосферное / низкий вакуум |
| Направленность потока | Снизу вверх | Очень высокая турбулентность | Сверху или сбоку | Сверху |
| Качество/Плотность | Высокое | Низкое | Среднее | Среднее |
| Точность размеров | Очень высокая | Высокая | Высокая | Низкая-Средняя |
| Качество поверхности | Отличное | Отличное | Хорошее | Среднее – грубое |
| Толщина стенки (минимальная) | 2-3 мм | 0.5-1 мм | 3-4 мм | 4-6 мм |
| Производительность | Высокая | Очень высокая | Высокая | Низкая |
| Автоматизация | Высокая | Высокая | Средняя | Низкая |
| Стоимость оснастки | Высокая (металл. кокиль) | Высокая (пресс-форма) | Высокая / Средняя (кокиль) | Низкая (опока, модель) |
| Рентабельность | Крупная/Средняя серия | Крупная серия | Средняя/Крупная серия | Мелкая серия |
| Основное преимущество | Плотность, герметичность | Высокая скорость производства | Соотношение цена/качество | Пространство для прототипов, форм |
| Основной недостаток | Денежные затраты, габариты | Низкие механические свойства | Риск внутренних дефектов | Низкая точность |